|
商品の詳細:
お支払配送条件:
|
| ネジ加熱ゾーン: | 4つの地帯 | ネジ加熱パワー: | 15.85kW |
|---|---|---|---|
| head_heating_zones: | 3つの地帯 | head_heating_power: | 10 kW |
| 可塑化_容量_hdpe: | 90kg/h | 最大製品ボリューム: | 10のL |
| ハイライト: | 10リットル HDPE 押出ブロー成形機,90kg/h 押出成形機,4ゾーンスクリュー加熱ブロー成形機 |
||
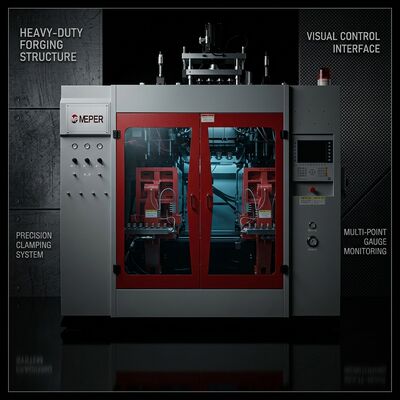
ブロー成形ボトルの表面欠陥は、ほぼ常に温度の問題です。フローライン、パリソンでのシャークスキン、くすんだ斑点、ピンチオフでの目に見えるウェルドラインはすべて、不均一な溶融物または不適切な温度で稼働しているヘッドに起因します。この10リットルHDPEマシンは、単一のヘッドライン出力数ではなく、熱制御を中心に仕様が定められています。15.85kWのバレル4ゾーンと、10kWの独立したヘッド3ゾーン、さらにフィードスロートを安定させる0.28kWのスクリュー冷却ファンを備えています。
分割が重要な理由:80mm、24:1スクリューのフィードセクション、圧縮セクション、計量セクションはそれぞれ異なる役割を果たしており、それらを単一の目標値で共有させると、一方を満足させるために他方を妥協することになります。4つのゾーンがあれば、フィードセクションはブリッジングを回避するのに十分な低温で稼働し、圧縮ゾーンは制御されたせん断加熱を提供し、計量ゾーンはパリソンが必要とする正確な溶融温度を供給するように調整されます。
熱制御機能| パラメータ | 仕様 |
|---|---|
| スクリュー加熱ゾーン | 4ゾーン |
| スクリュー加熱電力 | 15.85kW |
| スクリュー冷却ファン電力 | 0.28kW |
| ヘッド加熱ゾーン | 3ゾーン |
| ヘッド加熱電力 | 10kW |
| 可塑化能力(HDPE) | 90kg/h |
| スクリュー径 | 80mm |
| スクリューL/D比 | 24:1 |
| 最大製品容量 | 10L |
| 総機械電力 | 80kW |
ボトルに縦方向に流れるフローラインが見られる場合、通常の原因は計量ゾーンが冷たすぎることです。溶融物が弾性記憶を持ってヘッドに入り、パリソンの表面が落下時に不均一に伸びます。最終バレルゾーンの温度を2~5度上げ、ヘッド温度を一定に保つことで、他の部分に触れることなく解決することがよくあります。
くすんだまたはマットな斑点は、逆にヘッドが溶融物に対して冷たすぎ、ダイリップでの早期のスキン形成を引き起こしていることを示しています。ヘッド加熱には独自の3つのゾーンがあるため、バレル全体を過熱して樹脂を劣化させることなく、これを独立して修正できます。この分離が、ゾーン制御を備えた機械と単一の温度ループを備えた機械との実用的な違いです。
よくある質問10リットルHDPEマシンには実際、いくつの加熱ゾーンが必要ですか?
4つのバレルゾーンと3つのヘッドゾーンが、1~10リットルの混合生産に推奨される構成です。ゾーンが少ないと、フィード、圧縮、計量セクションの間で妥協が生じ、要求の厳しい部品でパリソン重量のばらつきや表面欠陥として現れます。
なぜヘッドに個別の温度制御が必要なのですか?
ヘッドはバレルよりも溶融物の体積がはるかに小さく、表面積が大きいので、熱損失プロファイルは完全に異なります。個別のゾーンは、バレルが分散のために高温で稼働している場合でも、きれいな表面を提供する温度にダイリップを保ちます。
シフト中にどの程度の出力安定性を期待できますか?
フィードスロートを冷却し、ゾーンが定常状態であれば、シフト中のパリソン重量のドリフトは十分に小さいため、オペレーターは1時間ごとにプログラマーを調整する必要はありません。この安定性が、後で追加する場合に自動重量制御を可能にします。
コンタクトパーソン: Levi.Li
電話番号: 86-13396686968
ファックス: 86-574-81688011