|
商品の詳細:
お支払配送条件:
|
| 該当する材料: | PE,PP,PVC,PA | 可塑化_容量_hdpe: | 90kg/h |
|---|---|---|---|
| 最大製品ボリューム: | 10のL | ネジの直径: | 80mm |
| ネジ_l_d_ratio: | 24:1 | ダイヘッド加熱ゾーン: | 3ゾーン / 10kW |
| ハイライト: | 中空ブロー成形機 90kg/h,HDPE ジェリーキャンの吹風型機,HDPE用押出成形機 |
||
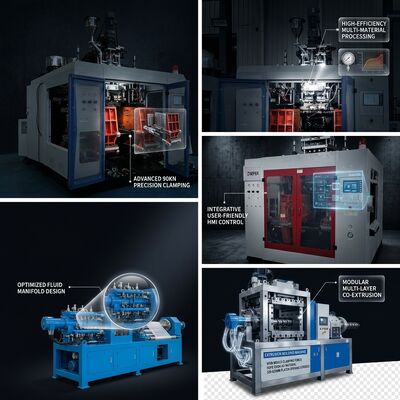
中空ブロー成形に関するお問い合わせの多くは、「今使っている樹脂がこの機械で加工できるか?」という一つの質問から始まります。MP80Dは、意図的に広い材料範囲でその問いに答えます。同じ80mm、24:1のスクリューで、高密度ポリエチレン、ポリプロピレン、ポリ塩化ビニル、ポリアミドを加工できます。バレル設定温度はレシピとして保存されているため、HDPE製ジェリ缶からPP製化粧品ボトルへの切り替えは、機械的な改造ではなくメニュー選択で行えます。
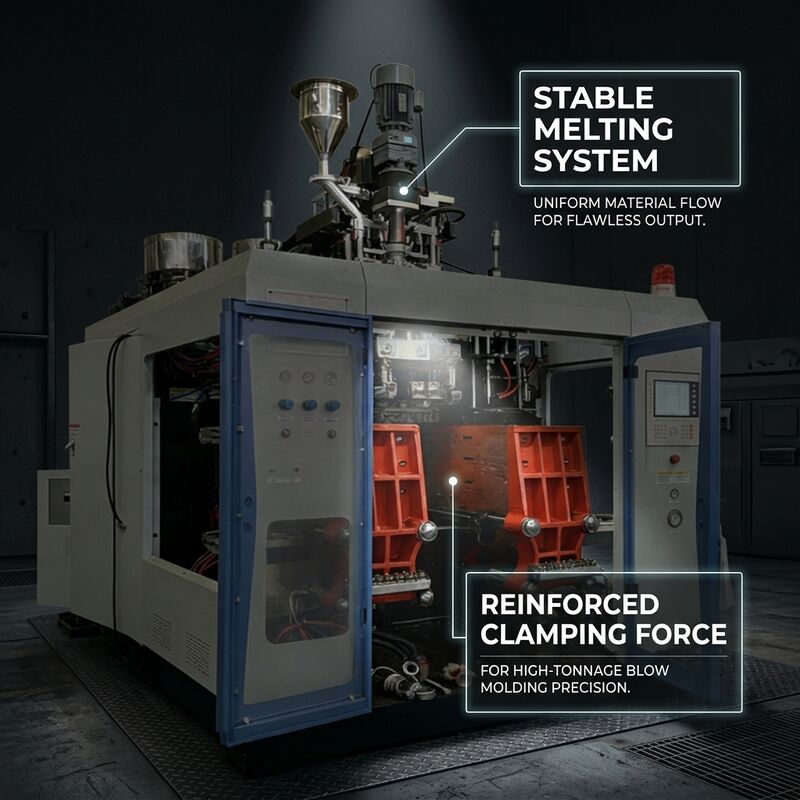
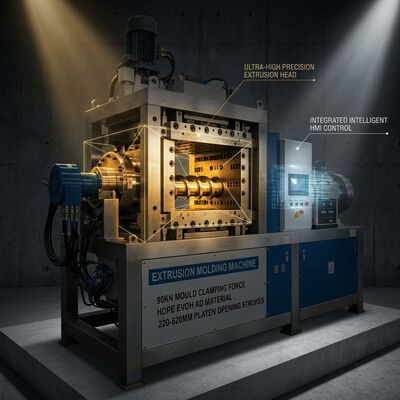
HDPEは依然として主力です。毎時90kgの可塑化能力を持つこの機械は、厚肉パリソンを供給するデュアルステーションクランプを備えており、サイクルタイムよりも肉厚と耐落下性が重視される10リットルまでのジェリ缶や工業用ドラムに対応します。バレルは4つの独立したゾーンで、ヘッドは3つのゾーンで加熱されるため、大型容器に使用される高メルトインデックスグレードや、化学薬品包装に使用されるより硬い高分子量グレードの両方を、焦げ付きや未溶融なしに加工できます。
材料ハンドリング能力| パラメータ | 仕様 |
|---|---|
| 適用材料 | PE、PP、PVC、PA |
| 可塑化能力(HDPE) | 90 kg/h |
| 最大製品容量 | 10 L |
| スクリュー径 | 80 mm |
| スクリューL/D比 | 24:1 |
| スクリュー加熱ゾーン | 4ゾーン / 15.85 kW |
| ダイヘッド加熱ゾーン | 3ゾーン / 10 kW |
| 押出モーター出力 | 30 kW |
| ヘッド数 | 1 / 2 / 3 / 4 |
| 総機械電力 | 80 kW |
10リットルのHDPEジェリ缶は要求の厳しい部品です。深いボディ、重いハンドル部分、そして充填時に落下試験に耐えなければならないベースを備えています。パリソンプログラミングと溶融温度が結果を左右します。温度が低すぎるとハンドル部分がうまくブローアウトせず、高すぎるとインフレーション中にベースが薄くなります。この機械の独立したヘッド加熱により、ダイリップをバレルよりもわずかに高く設定でき、これは通常、頑固なハンドルの問題を解決する調整です。
農薬や自動車用流体容器の場合、バージン樹脂の耐薬品性が主な役割を果たしますが、加工によってそれを劣化させてはなりません。短スクリュー高速溶融ではなく、24:1スクリューによる制御されたせん断履歴により、分子量分布を維持し、完成した缶が環境応力亀裂耐性を維持できるようにします。
よくある質問本当に一つの機械でPE、PP、PVC、PAを加工できますか?
各材料の温度およびせん断限界内で可能です。機械的なハードウェアは同一ですが、変更されるのは温度プロファイル、スクリュー速度、および冷却設定です。PVCは滞留時間に特に注意が必要なため、推奨されるパージおよびシャットダウンシーケンスを機械に付属させています。
10リットルのHDPE缶で、どの程度の肉厚公差を維持できますか?
肉厚は、押出機よりも主にパリソンプログラミングと金型冷却によって設定されます。適切に設計された金型と安定したヘッド温度があれば、10リットル缶の典型的な肉厚変動は、落下試験で要求される範囲内に収まり、コミッショニング中にプロファイルを調整するお手伝いをします。
ジェリ缶生産で再生材は使用できますか?
はい、管理された割合で可能です。ほとんどの工場では、バージンHDPEと20~30%の再生材を混合して使用しています。重充填または高分子量コンパウンドは、再生材を使用すると加工パラメーターが正しい場合でもESCRが低下するため、慎重に試験する必要があります。
コンタクトパーソン: Levi.Li
電話番号: 86-13396686968
ファックス: 86-574-81688011