|
商品の詳細:
お支払配送条件:
|
| ネジの直径: | 80mm | ネジ_l_d_ratio: | 24:1 |
|---|---|---|---|
| 可塑化_容量_hdpe: | 90kg/h | ネジ加熱パワー: | 15.85kW |
| 押し出しモーターの電源: | 30KW | 最大製品ボリューム: | 10のL |
| ハイライト: | 80mmスクリュー押出ブロー成形機,10L PEボトルブロー成形機,PEボトル用押出成形機 |
||
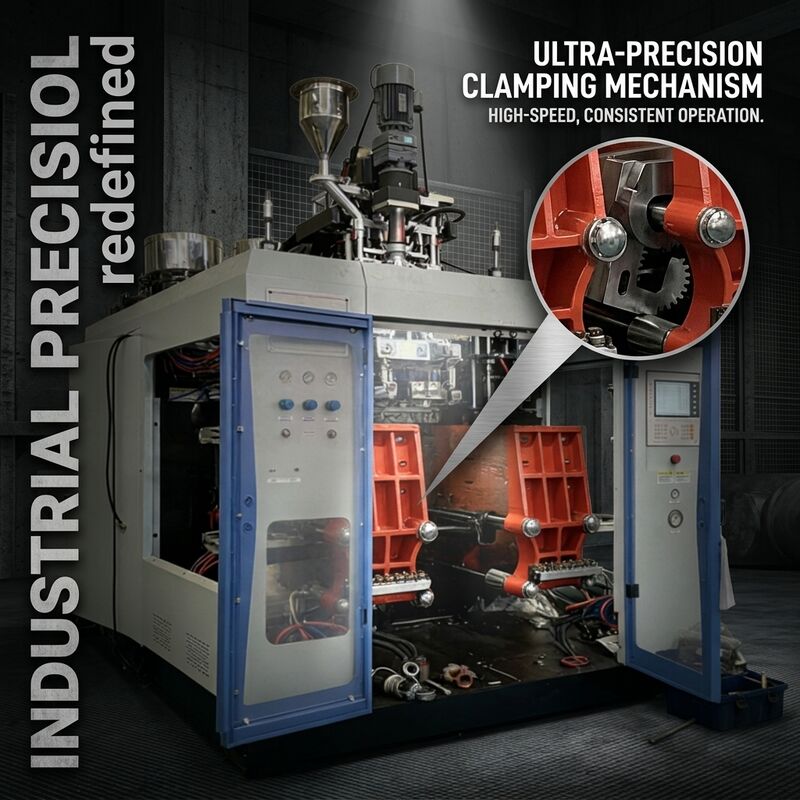
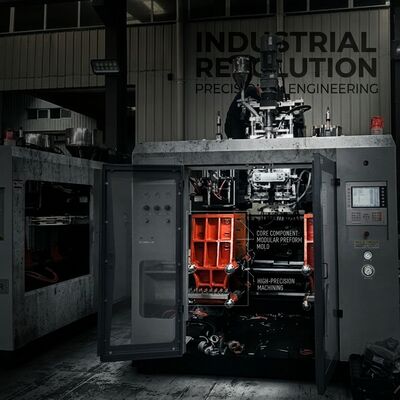
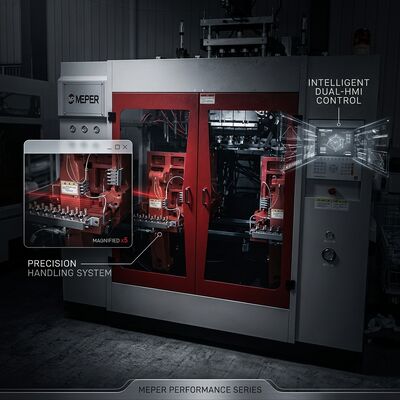
MP80Dは、溶融の一貫性が成否を分けるプラント向けに設計された、80mmスクリュー押出ブロー成形機です。バレルには窒化処理されたスクリューが24:1の長径比で搭載されており、ペレットは短いゾーンで瞬時に溶融されるのではなく、より長いフライトパス全体で圧縮、せん断、均質化されます。温度管理された状態での滞留時間が長いことが、垂れ、筋、ガス噛みが発生するパリソンと安定したパリソンを分ける要因となります。
出力は30kWの押出モーターによって供給され、合計15.85kWの4つの独立制御バレル加熱ゾーンに対して作動します。また、専用の0.28kWスクリュー冷却ファンがフィードスロートを一定温度に保ちます。HDPEの場合、この機械は1時間あたり最大90kgの可塑化が可能ですが、これはより大きく消費電力の多いユニットではなく、単一のスクリューで達成されるため、マルチシフト運転においても電力消費とスクリュー摩耗を予測可能に保ちます。
主な特徴| パラメータ | 仕様 |
|---|---|
| スクリュー径 | 80 mm |
| スクリュー長/径比 | 24:1 |
| 可塑化能力(HDPE) | 90 kg/h |
| スクリュー加熱ゾーン | 4ゾーン |
| スクリュー加熱電力 | 15.85 kW |
| スクリュー冷却ファン電力 | 0.28 kW |
| 押出モーター電力 | 30 kW |
| ダイヘッド加熱ゾーン | 3ゾーン |
| ダイヘッド加熱電力 | 10 kW |
| 最大製品容量 | 10 L |
| ダイヘッド数 | 1 / 2 / 3 / 4 |
| 金型締付力 | 150 kN |
着色HDPE洗剤ボトルを製造する加工業者は、まずその違いに気づきます。着色分散はせん断履歴に依存し、24:1スクリューはマスターバッチが均一に分解・分散するのに十分なフライト長を提供します。これは炭酸カルシウム充填コンパウンドにも同様に当てはまり、短いスクリューは凝集物を残しやすく、ボトルの壁に白い斑点として現れます。
PPおよびPVC加工では、独立したゾーン制御が生の出力よりも重要になります。特にPVCは、ホットスポットのない穏やかに上昇する温度プロファイルが必要であり、計量ゾーンを数度トリミングできる能力は、きれいなパリソンとダイリップに焦げ跡のあるパリソンとの違いとなることがよくあります。
よくある質問90kg/hの定格から実際の生産量はどのくらい期待できますか?
90kg/hという数値は、定常状態でバージンHDPEで測定されたものです。社内再生材を20~30%使用した場合、約80~85kg/h、高充填コンパウンドの場合はそれ以下になると予想されます。生産量はスクリュー速度と背圧によって設定されるため、定格値は固定レートではなく上限となります。
PEとPPの両方をハードウェアを変更せずに処理できますか?
はい。同じ80mmスクリューで、PE、PP、PVC、PAをそれぞれの温度プロファイル内で処理できます。変更されるのはゾーン設定値のみで、これは制御パネルにレシピとして保存されているため、オペレーターは機械的な作業なしで製品を切り替えることができます。
薄肉ボトルの製造時に溶融温度はどのように制御されますか?
4つのバレルゾーン、独立した3ゾーンヘッド加熱、フィードスロートのスクリュー冷却ファンの3つの方法が連携して機能します。薄肉加工では通常、パリソンの強度を保ちながら表面の冷却を避けるために、計量ゾーンをわずかに低温にし、ヘッドをわずかに高温にします。
梱包、設置、サポート各機械は、スクリュー、ダイヘッド、制御キャビネットを個別に固定した耐航性のある木製ケースで出荷されます。MP80Dは、4 x 2.3 x 2.5 m、8.2トンの単一の40HQコンテナに収まります。コミッショニングサポート、スペアスクリューおよびバレル見積もり、および完全な英語のパラメータシートが各ユニットに付属しています。
コンタクトパーソン: Levi.Li
電話番号: 86-13396686968
ファックス: 86-574-81688011